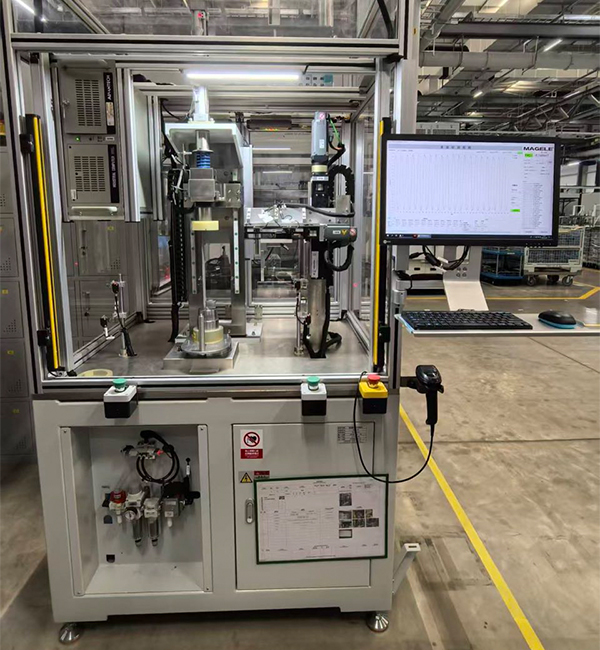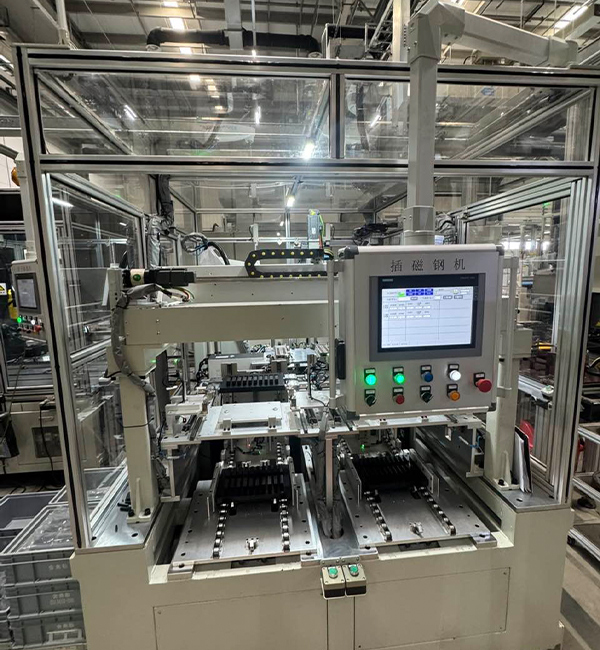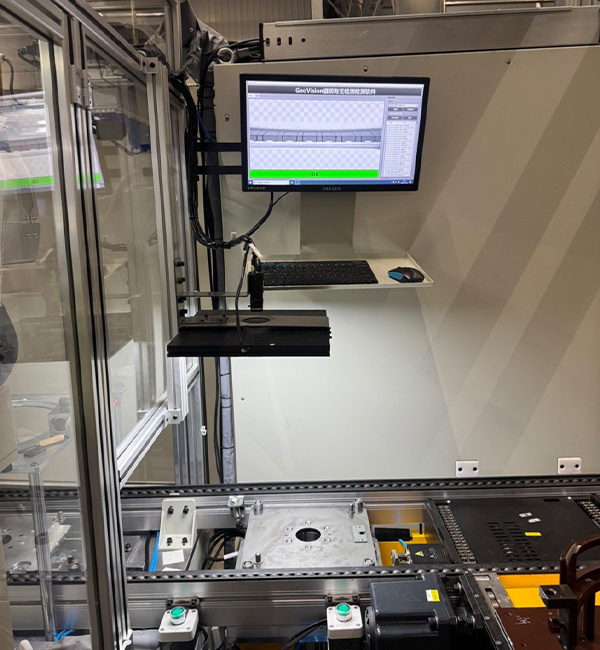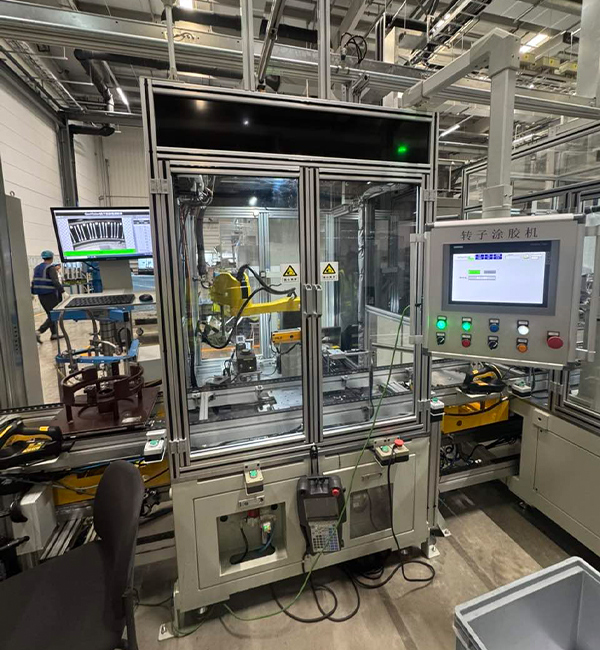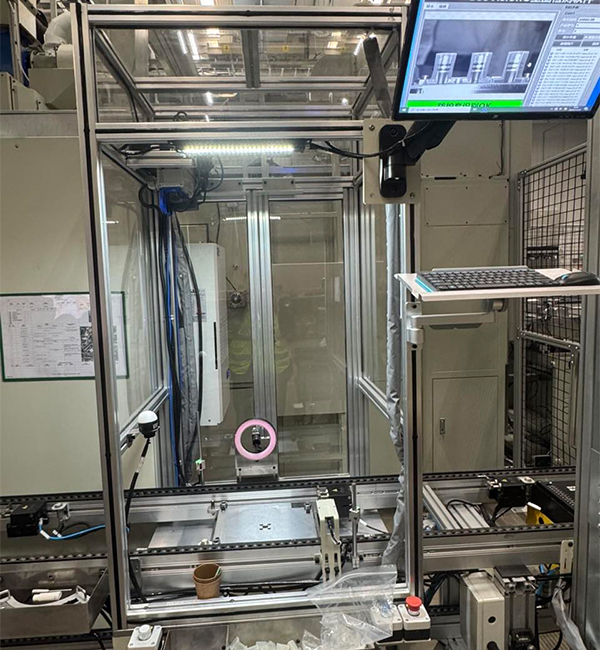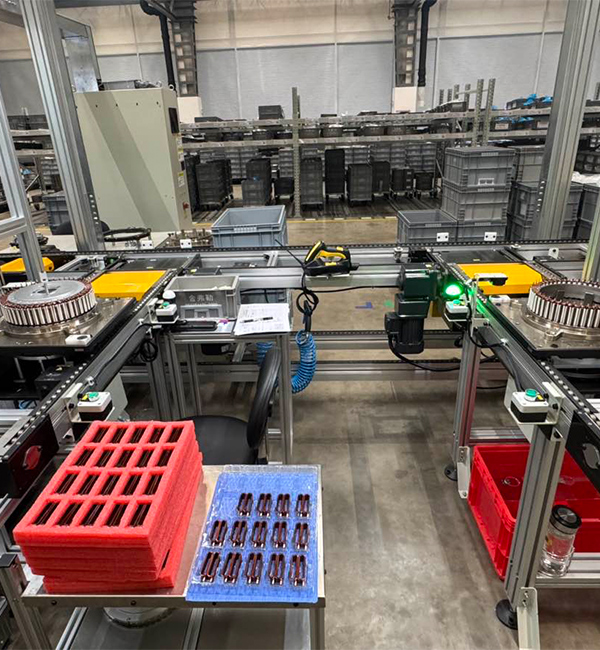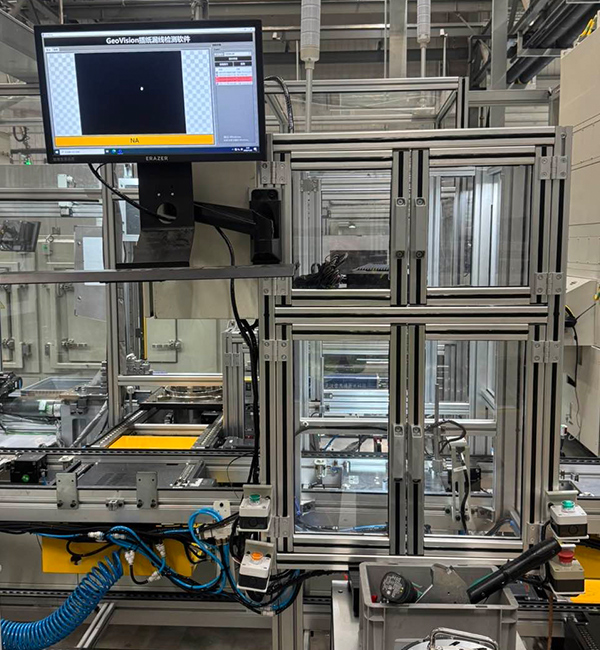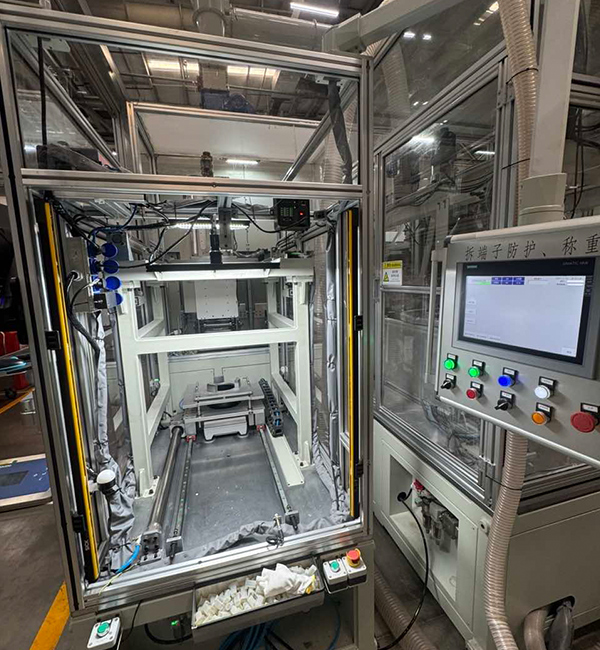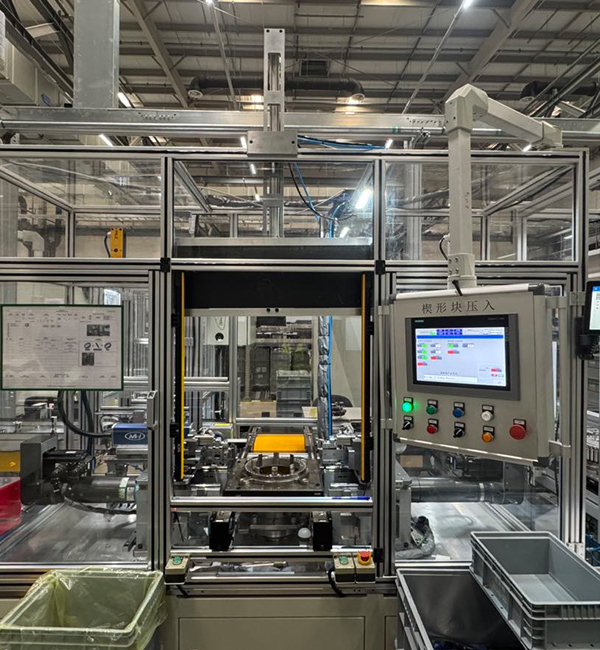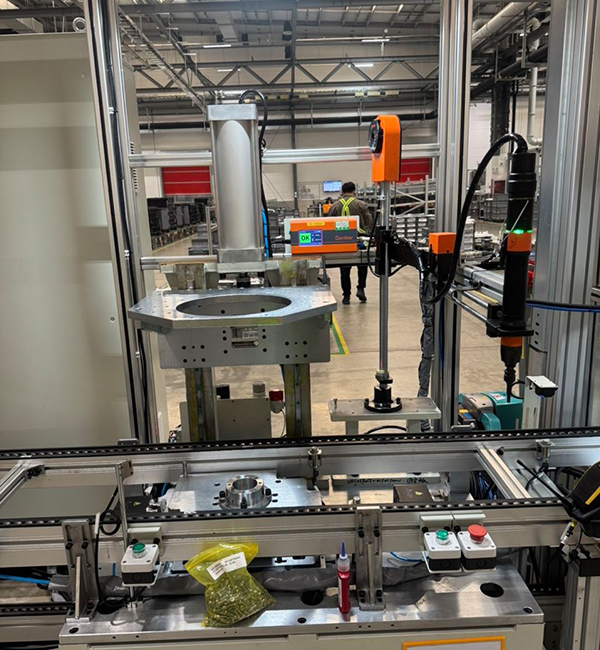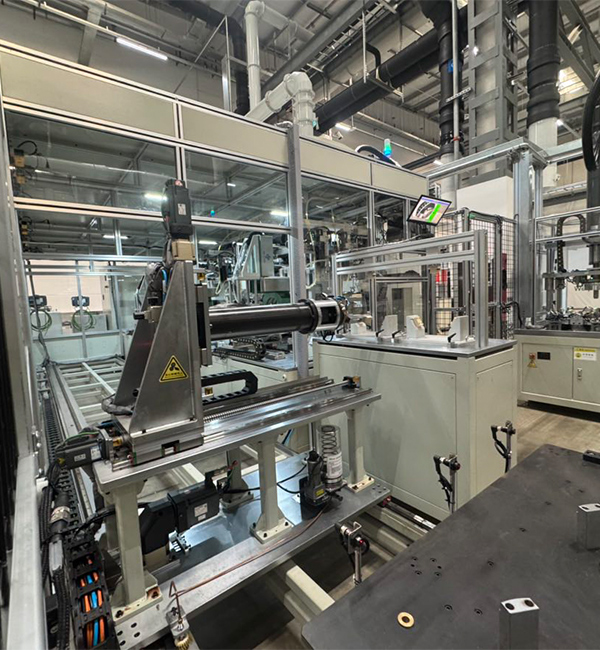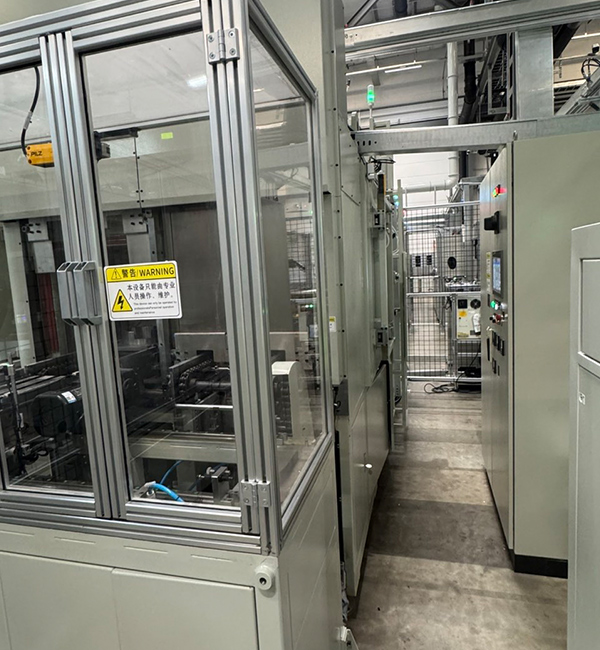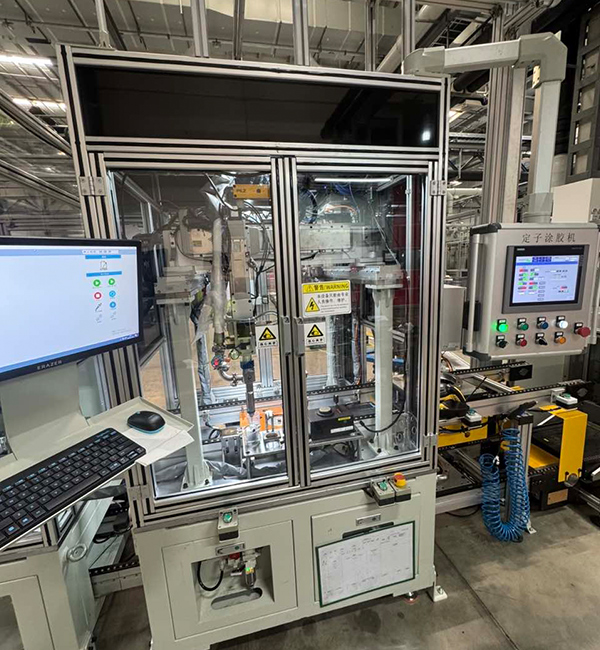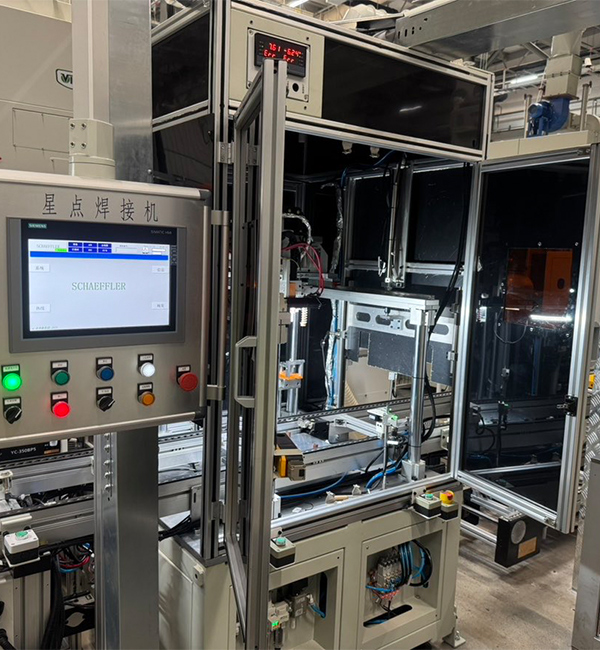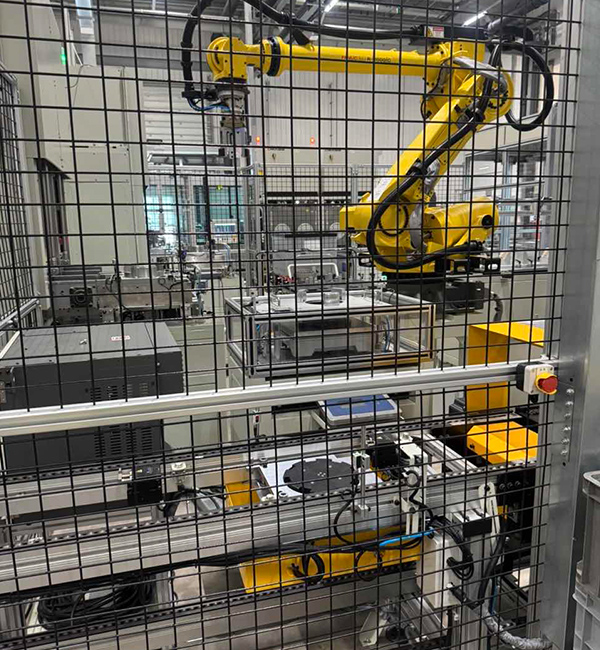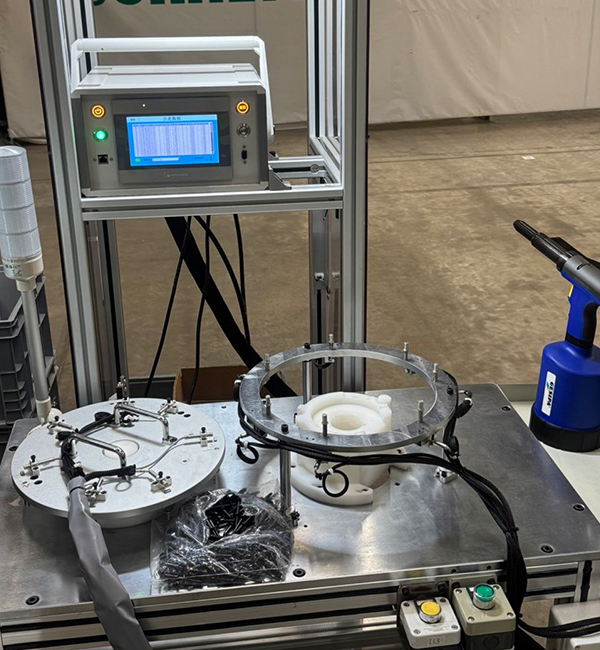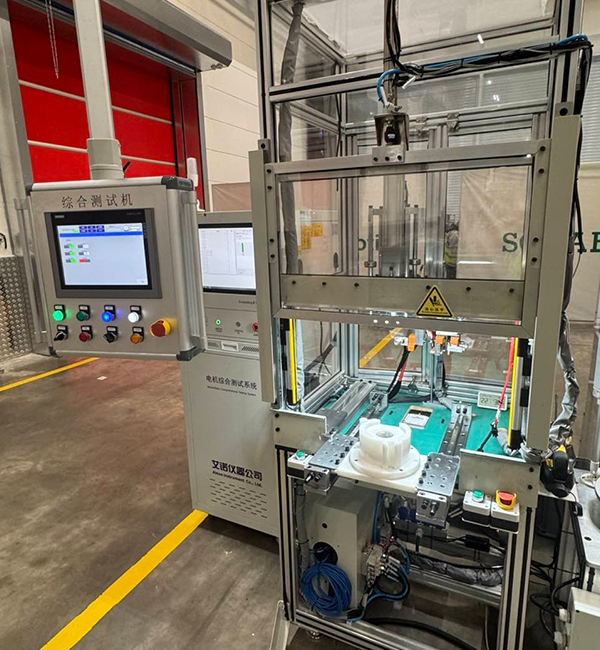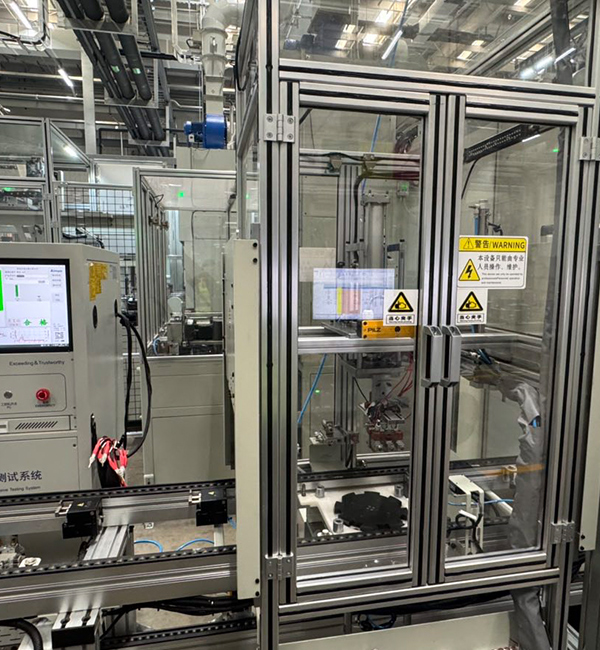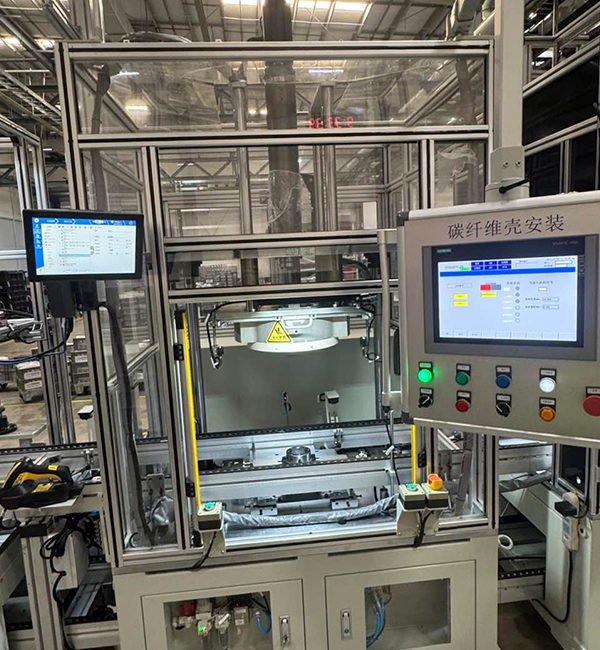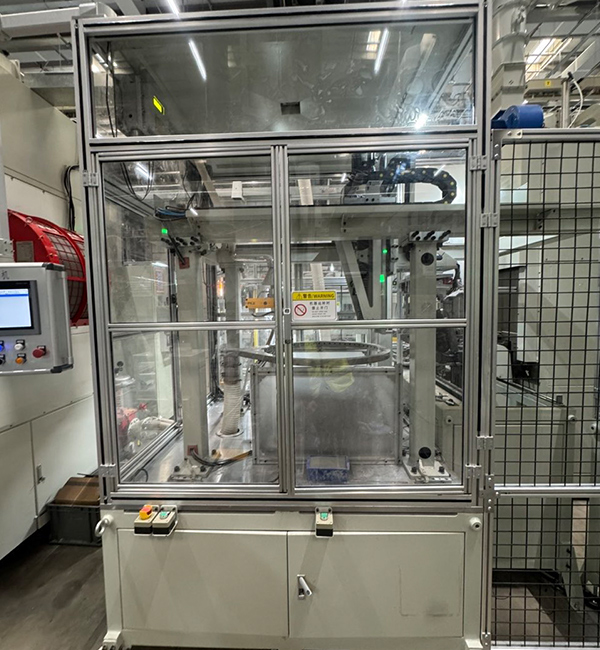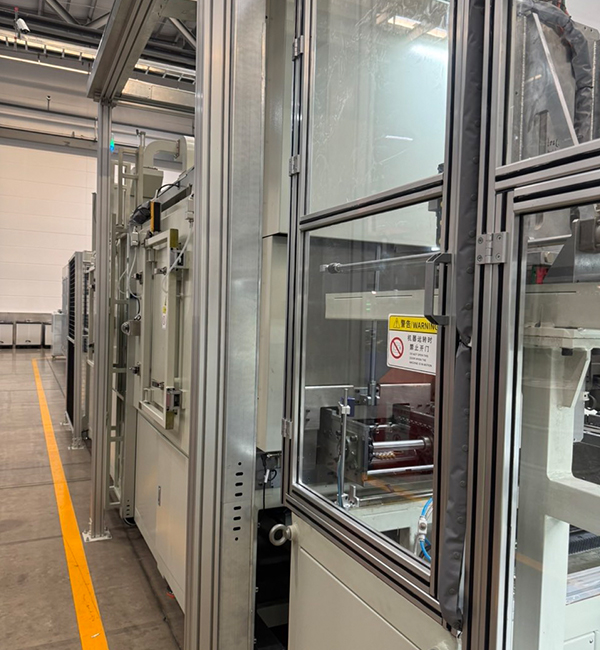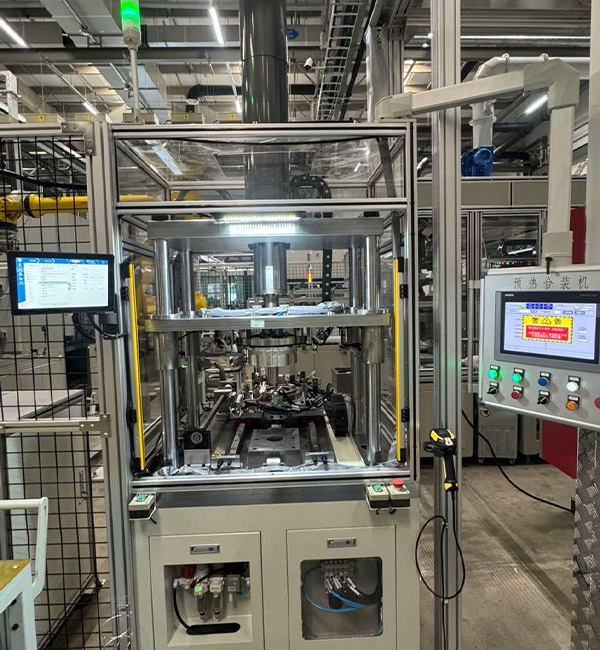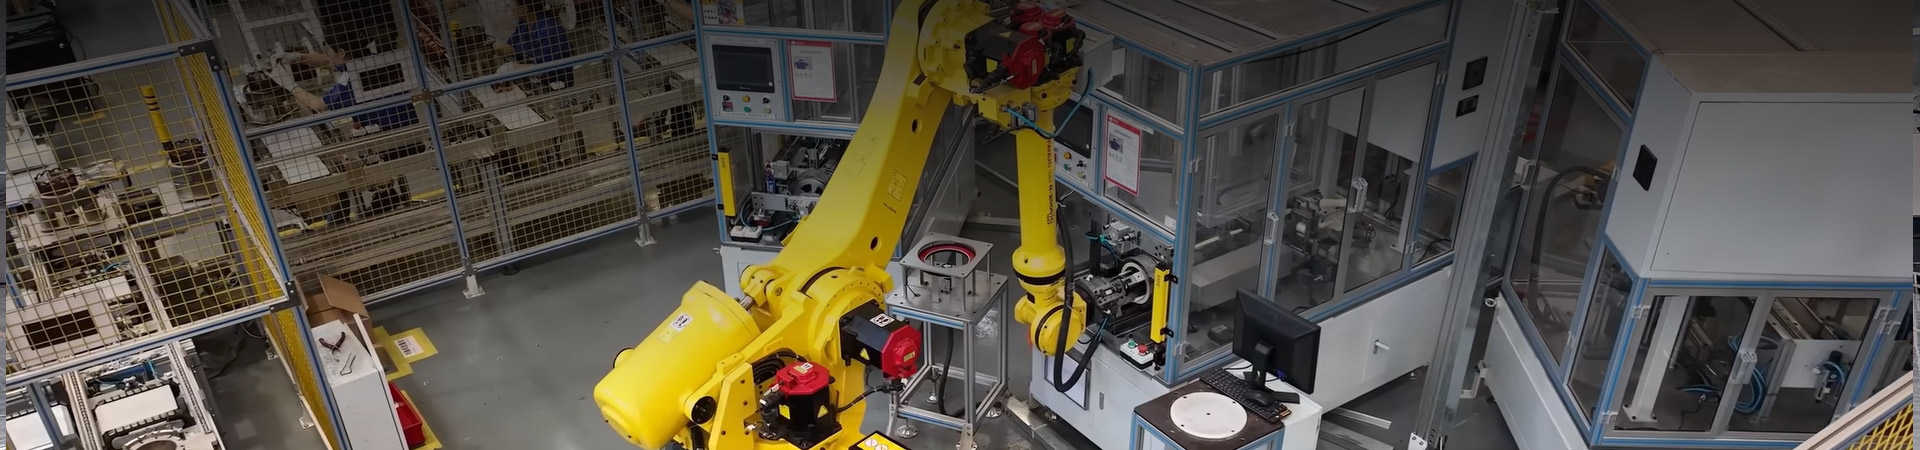
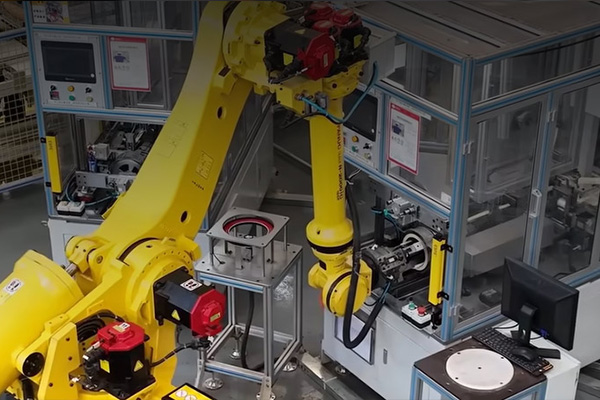
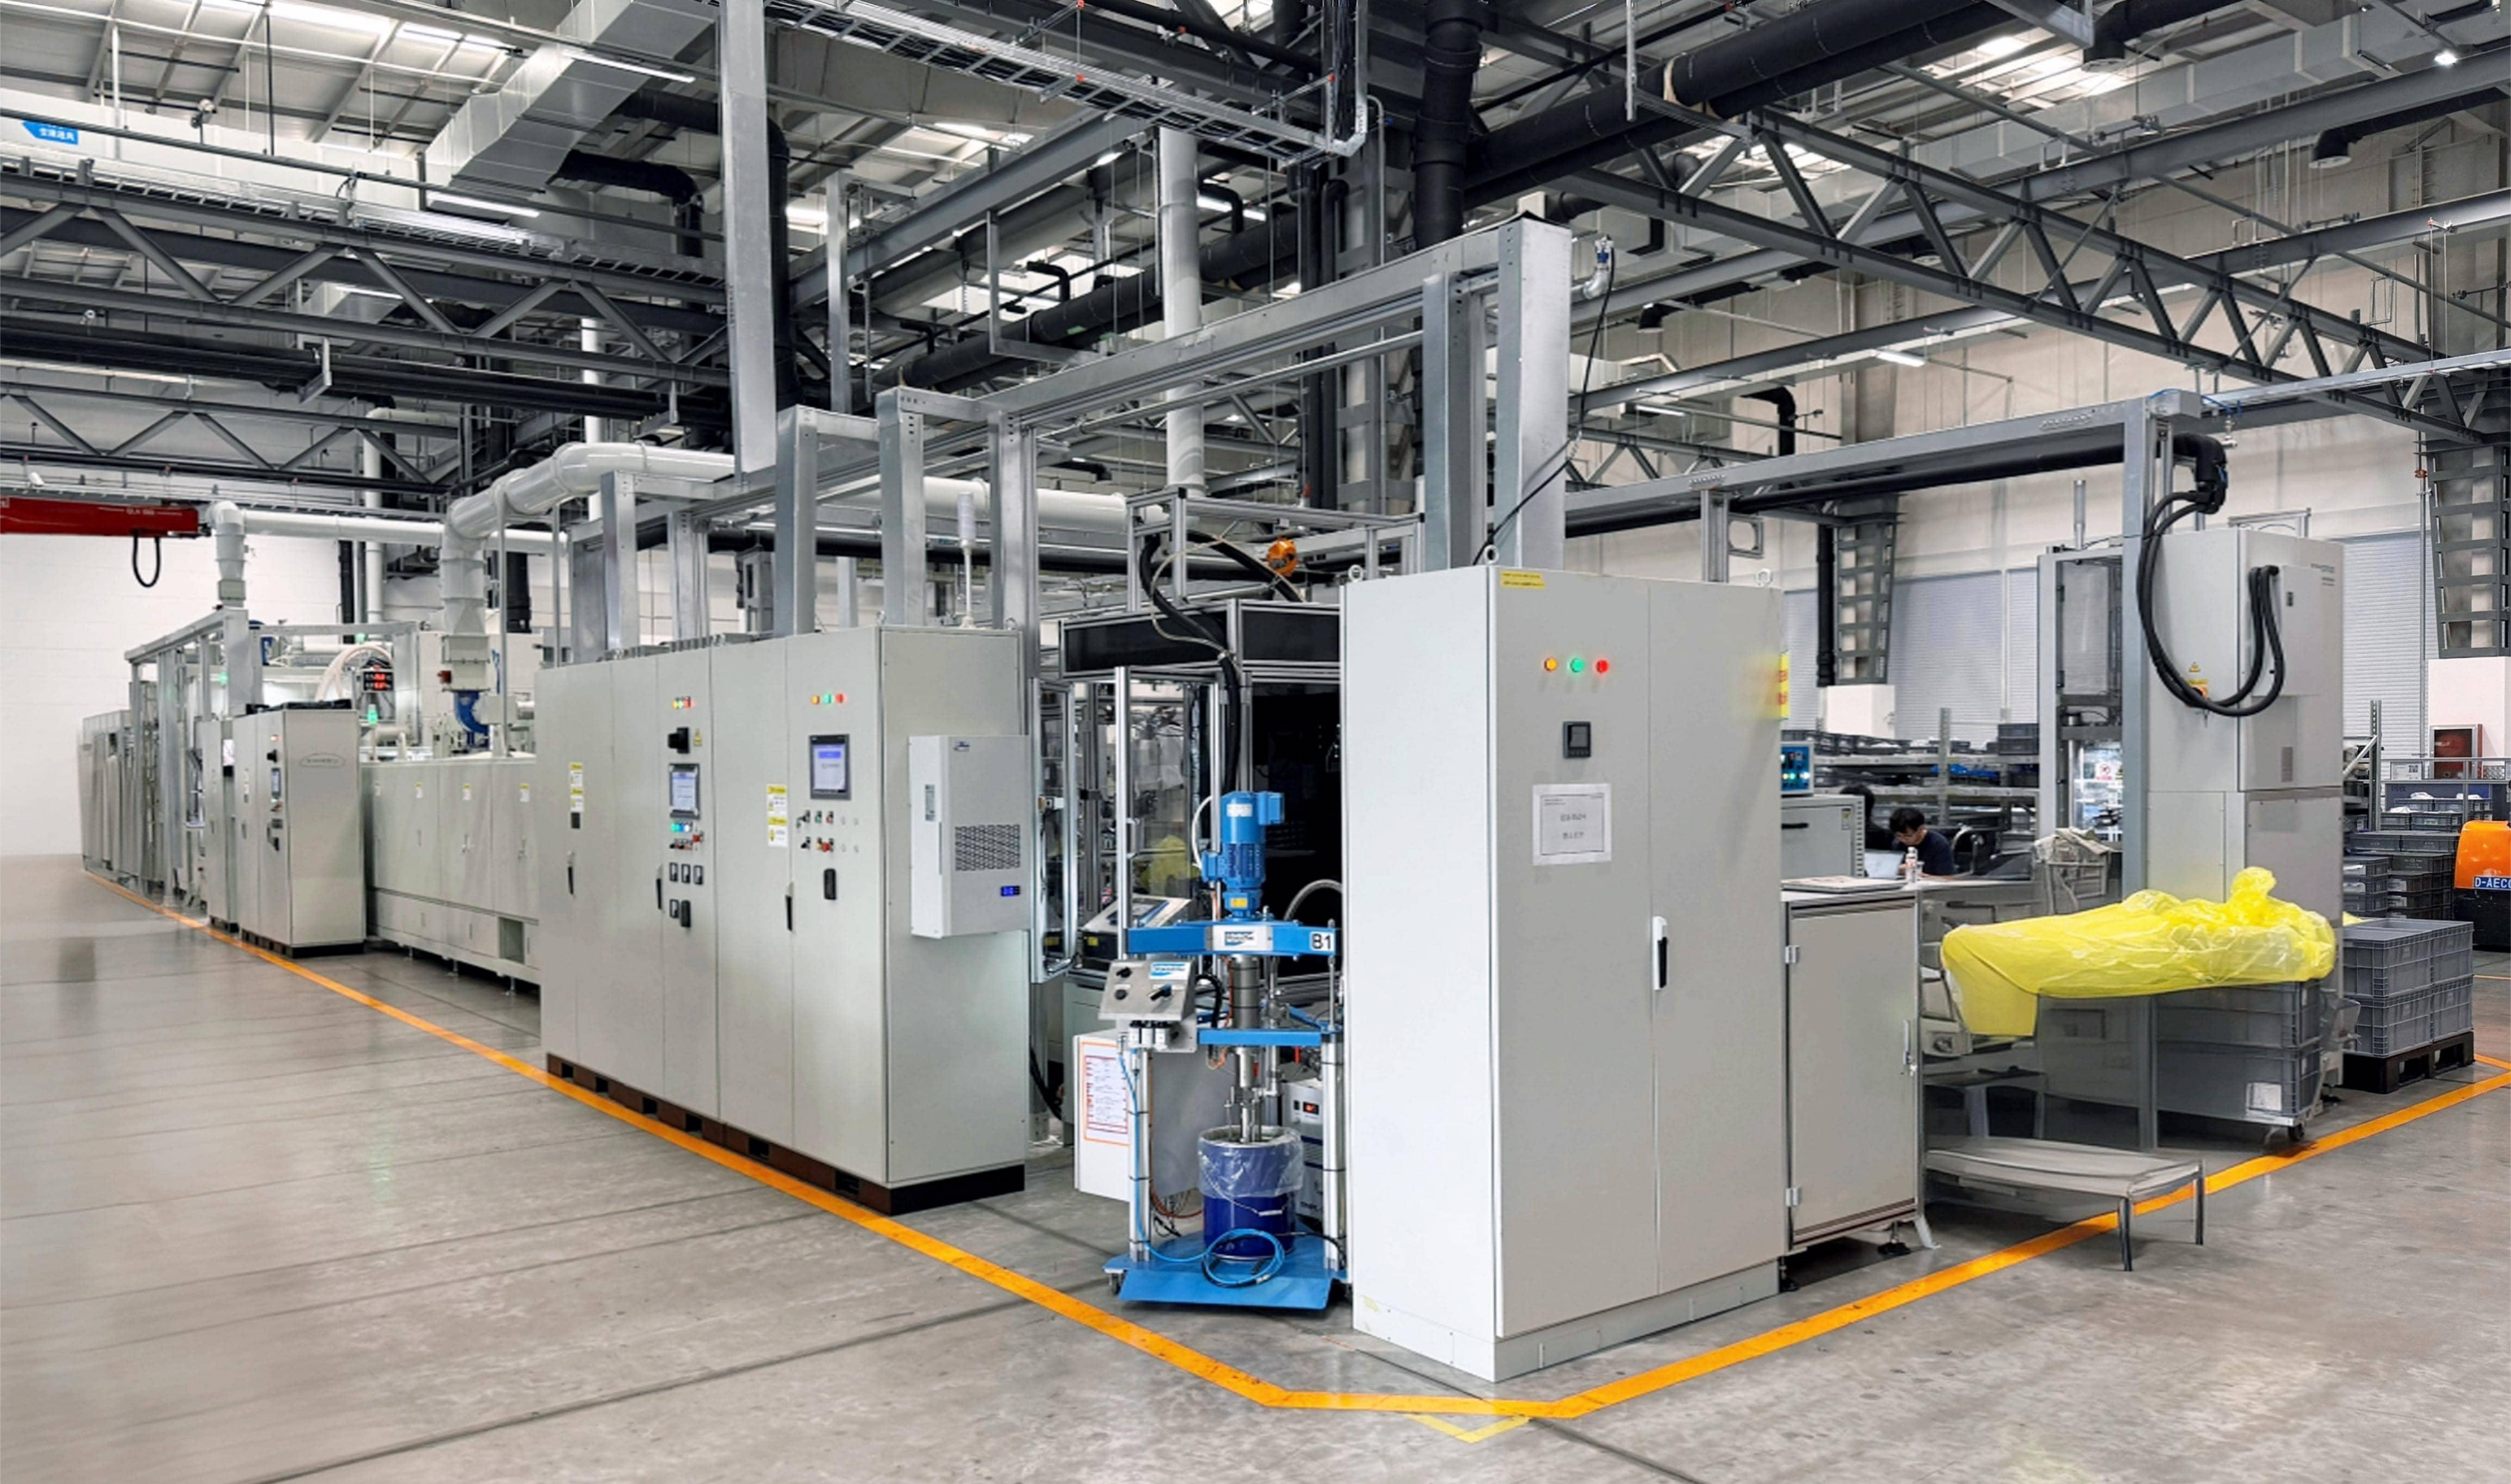
纸张插入和导线嵌入工位 → 定子铁芯齿顶压入 → 安装BUSBAR并进行TIG焊接 → 涂漆前电气性能测试 → 安装保护罩和O型圈 → 滴涂油漆 → 预热和装配冷却 → 安装NTC和塑料件 → 涂抹密封剂 → 安装碳纤维外壳、螺钉和铆钉 → 涂漆后电气性能测试 → 气密性测试 → 激光打标 → 尺寸检验、称重和清洗 → 包装
1. 工作站周期时间
转子生产线周期/节拍时间: 275 秒
定子生产线周期/节拍时间: 275 秒
单工位物料搬运/补货周期时间: 120 秒
2. 设备运行率:≥85%
3. 关键工艺特性:Cpk ≥ 1.33
4. 关键设备:Cmk ≥ 1.67
5. 生产计划:按每年 300 个工作日(每天 20 小时)两班制运行,年产量为 66,800 台。
6. 单台设备故障率:≤5%
7. 生产线直接劳动:15人
8. 生产线占地面积:39米(长)* 8米(宽)
9. 换线功能和生产线启动时间:单站换线时间 & 30 分钟(整条生产线上的任何站点换线时间均不超过 30 分钟)。
(1)克服牙尖压入配合技术的挑战
凭借公司在精密装配领域深厚的技术实力,我们将针对性地开展专用压入配合工艺技术的研究与开发。此举旨在解决低空飞机电机设备生产线中,尤其是在电枢压入阶段存在的效率低、精度差、产品变形等问题。目标是克服电枢齿尖压入后轮廓不合格、压入配合高度偏差大等核心生产瓶颈。通过建立标准化、高度一致的压入配合操作体系,并创新性地集成内部支撑防变形机构,我们将从根本上解决电枢压入过程中的变形问题。这将确保电枢轮廓始终符合设计标准,严格控制压入配合高度公差在0.1mm以内,并实现行业领先的核心尺寸精度。这增强了公司在核心部件制造方面的技术壁垒,为后续高端产品的研发和批量生产奠定了坚实的基础,并确保该设备在成功开发后,能够实现冲压后齿尖偏差小于0.1mm和圆柱轮廓变形小于0.1mm。
(2)克服磁化后过程中的磁体脱离问题
基于公司在磁体插入设备领域的持续投入和技术迭代,我们将开发磁体插入粘贴一体化设备和工艺。此举旨在克服小型磁体插入过程中常见的行业难题,例如胶量不足、胶层分布不均、胶层边缘溢出以及磁化后脱落等。通过对胶水分配系统、定位机构和插入顺序进行协同优化,该设备将实现磁体与胶层的精确匹配和可控成型。这将显著缩短生产周期,为核心部件的稳定批量生产提供关键工艺保障,并巩固公司在电机制造领域的技术优势。预期成果为:磁体插入产品配合度小于0.05mm,磁体拔出力大于300N。
(3)克服焊接多种类型针状焊丝组合的困难
我们将深入探索精密焊接技术领域,力求突破传统工艺的局限。我们将开发多功能引脚线组合焊接技术,实现不同规格和特性引脚线的高效集成焊接。这将解决复杂线束焊接的兼容性难题,并提高组件的集成密度和结构可靠性。同时,我们将研发用于夹持单组铜线前后端的专用工装技术,在焊接工位实现微米级精度定位,确保批量生产的一致性。此外,我们将加大对焊接防护设备的投入,开发集成式焊接电弧闪光防护技术,构建全面的热防护屏障。该技术可有效阻隔电弧高温和强光辐射,消除烧毁铜线绝缘漆的潜在危险,从根本上保障产品的电气绝缘安全。该技术旨在实现即使在最小有效焊接距离仅为4mm的情况下,也能避免烧毁绝缘漆或造成焊缝凸起。
| 序列号 | 产品 | 单元 | 技术规格 | 评论 |
| 1 | 外径φ | 毫米 | 292 | |
| 2 | 铁芯高度 | 毫米 | 45 | |
| 3 | 小磁钢 | 毫米 | 6.7*5.9*44.5 | 以图纸为准 |
| 4 | 大型磁性钢 | 毫米 | 6.2*15.3*44.5 | 以图纸为准 |
| 序列号 | 产品 | 单元 | 技术规格 |
| 1 | 外径φ | 毫米 | 267.85 |
| 2 | 堆叠高度/层压厚度 | 毫米 | 72.3 |
| 3 | 插槽数量 | 48 |