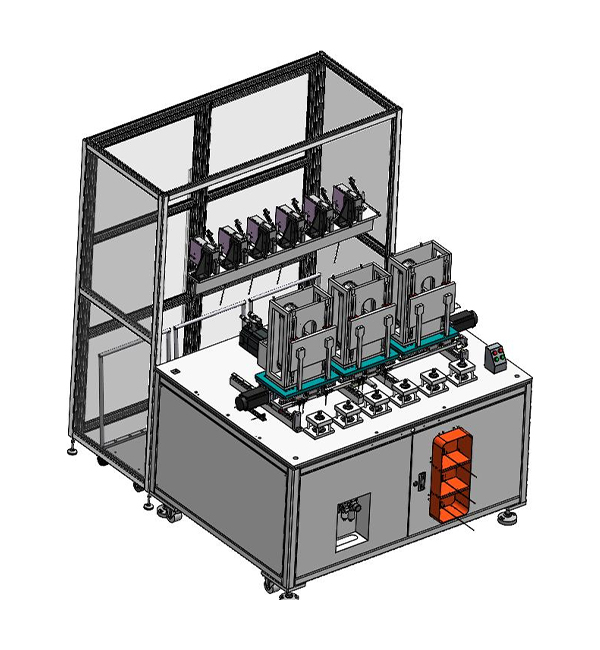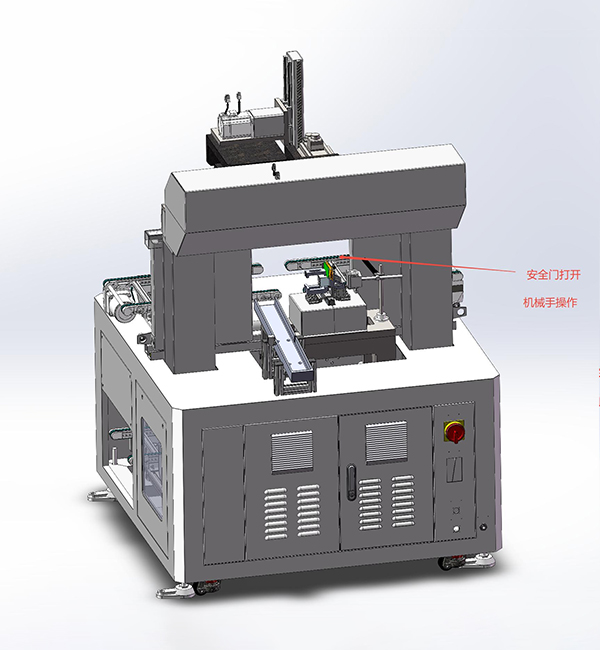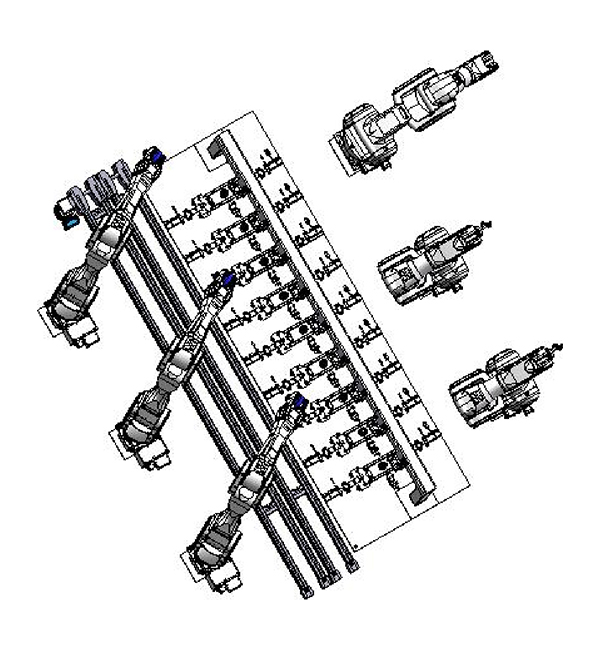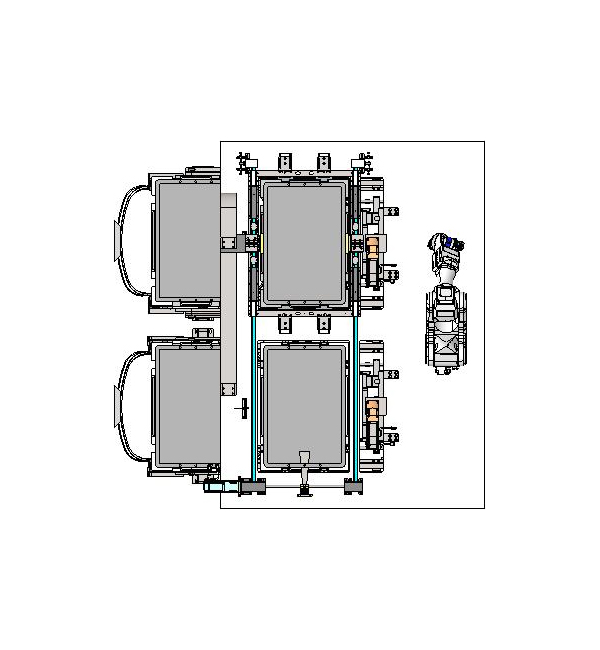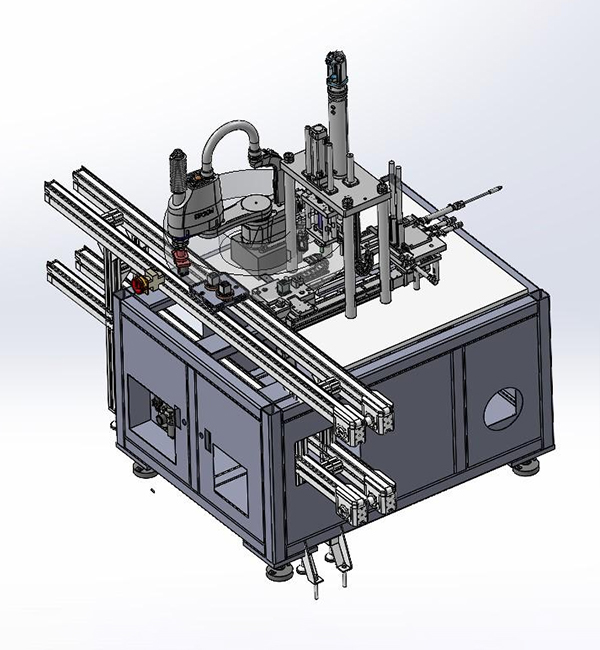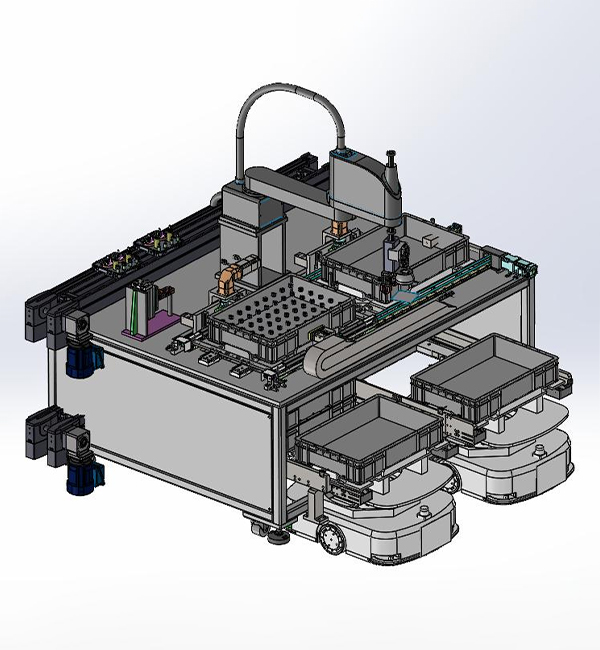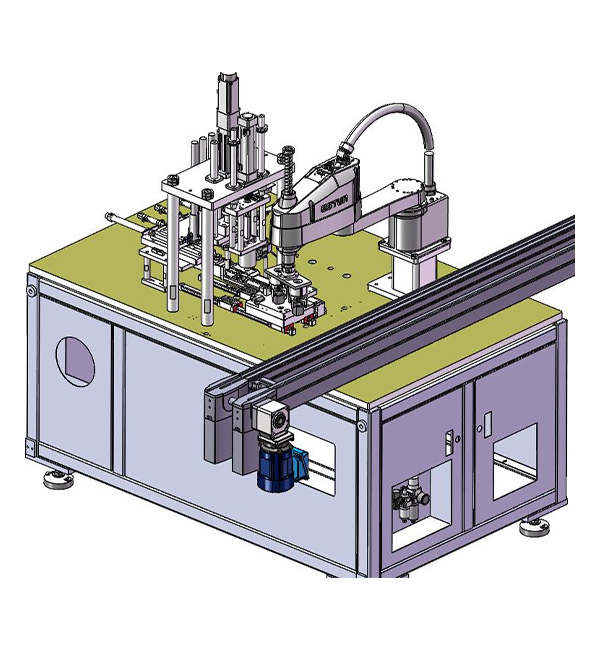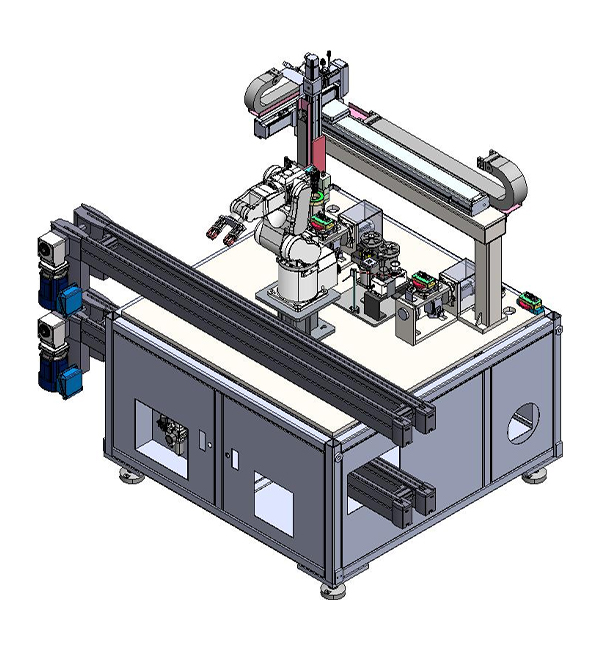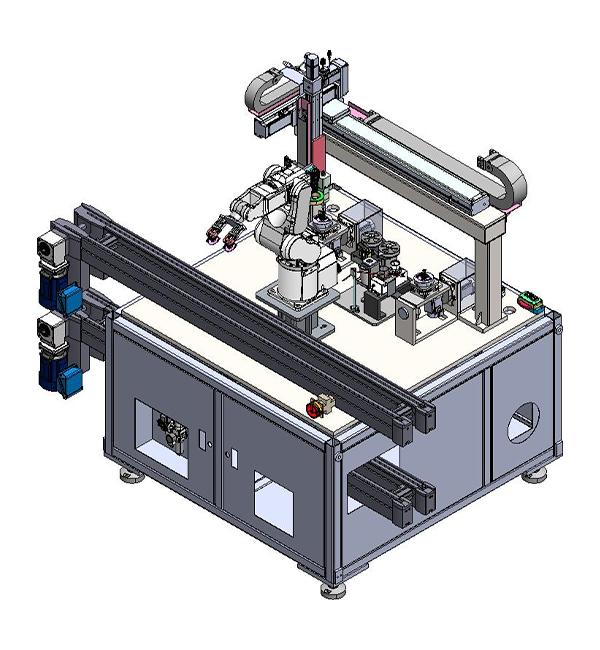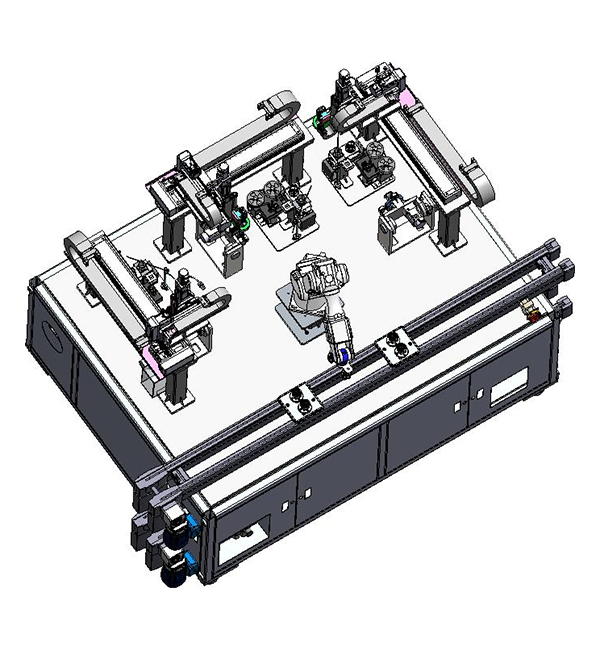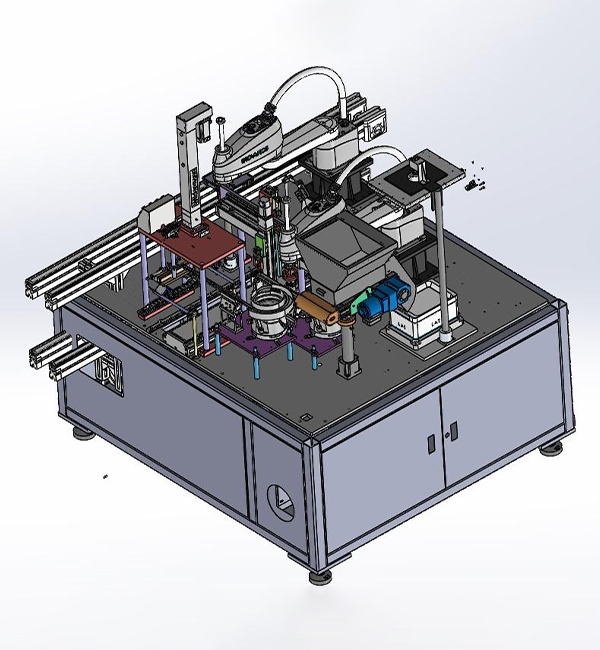
高精度智能制造解决方案
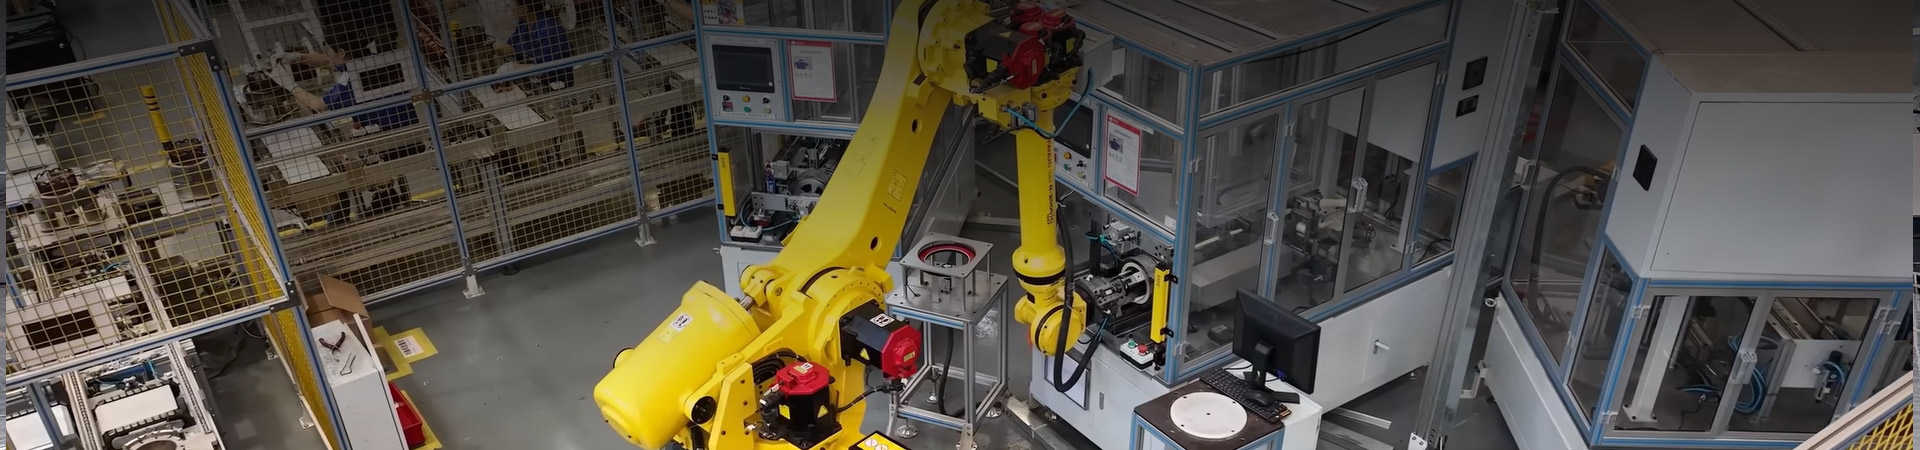
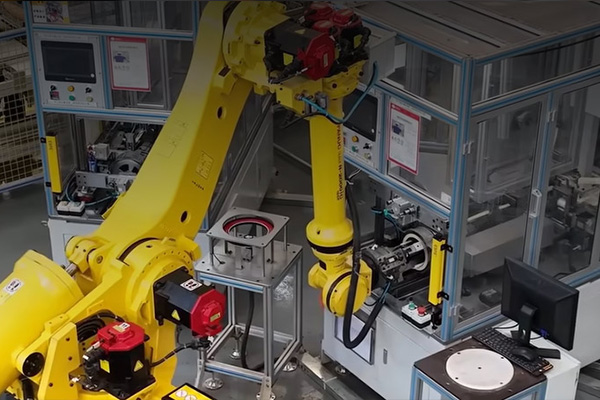
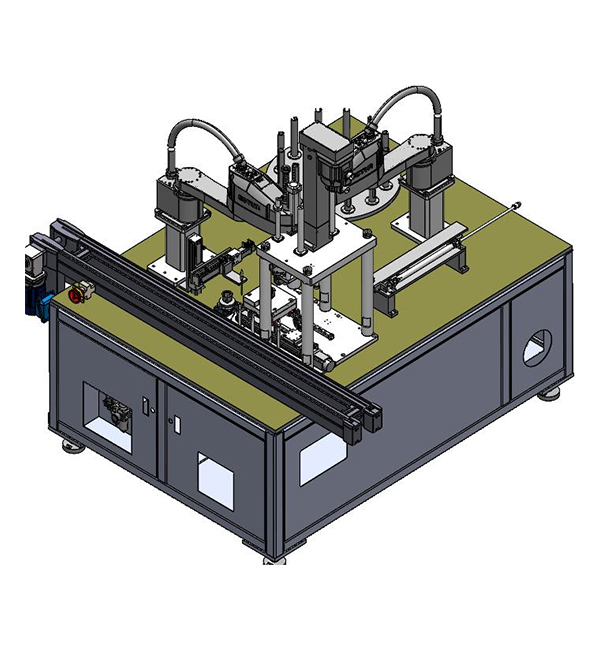
这条全自动激光雷达电机组装生产线是专门为满足激光雷达电机的高精度制造要求而开发的,旨在提高组装精度、生产效率和产品可靠性。
该生产线专为生产核心激光雷达电机而设计,并集成了全系列产品。关键工艺设备为了:
▪ 后视镜组件
▪ 定子组件
▪ 转子组件
▪ 电机总装
它涵盖多个关键流程,例如:
▪ 镜片粘接
▪ 等离子清洗
▪ 粘合剂点胶和固化
▪ 绕线和焊接
▪ 动平衡检测
▪ NVH 测试
这使得激光雷达电机能够实现全自动生产,同时显著减少人工干预,并满足高精度传感设备的制造要求。
先进制造技术为全自动激光雷达电机生产提供支持
现代激光雷达制造商需要高精度、高稳定性和全过程可追溯性的生产系统。
该生产线采用:
模块化设计
▪ 视觉引导定位
▪ 伺服精密控制
它还整合了多种防错和质量控制机制,包括:
▪ 扭矩可追溯性
压力监测
▪ 位移监测
该生产线实现了 100% 的防错率,并实现了工艺数据的完全 MES 可追溯性,提高了生产的灵活性和产品的一致性。
这条自动化生产线尤其适用于批量生产以下产品:
▪核心激光雷达电机
▪高精度传感电机
▪带集成式定子-转子组件的专用电机
它特别适用于复杂的工艺,例如镜面组装和定子-转子集成。
1. 全自动工作流程
该系列产品涵盖完整的流程,包括:
▪后视镜组件
镜头装载/薄膜去除/打扫 /粘合
▪定子组件
核心加载/绕线/锡浸/性能测试
▪转子组件
磁环安装/编码器盘粘合/轴承压入配合
▪电机总装
定子转子组件/波形弹簧和挡圈组件 /动态平衡检测
这有助于简化生产流程,减少对人工的依赖。
2. 高精度制造保证
关键流程基于伺服控制+视觉引导定位,主要精度目标包括:
▪ 重复定位精度:≤±0.01毫米
▪ 镜片粘接角度精度:90° ± 0.025°
▪ 四块玻璃表面之间的夹角:≥90°±0.02°
▪ 压入配合力精度:±5%
▪ 位移精度:±0.01 毫米
3. 高生产效率
该生产线针对大规模批量生产进行了优化,具有以下特点:
▪ 生产线每小时产量:≥300 件
▪ 稳定的OEE
▪ 对关键工艺进行严格的周期时间控制(例如,CT ≤ 2.5 秒/激光焊接点)
其年产量能力适合大批量生产需求。
4. 全流程防错和可追溯性
该生产线集成了多种控制和防错机制,包括:
▪ 扭矩可追溯性
▪ 视觉检查
▪ 材料识别
▪ 缺失部件检测
防错率达到100%。
所有工位均连接至MES系统,从而实现全过程可追溯性:
▪ 生产数据
▪ 工艺参数
▪ 质量检验结果
5. 安全和清洁生产配置
焊接工位配备有专用烟尘抽排系统
高温设备包括多个温度传感器
▪ 该设备符合静电放电防护要求
▪ 操作环境符合1000级洁净室标准
▪ 噪音水平:≤ 70 分贝(在距离线路 1 米处测量)
1. 后视镜组件
▪ 镜头加载
▪ 薄膜去除和清洁
▪ 转子底座等离子清洗(清洗后水接触角:≤20°)
▪ 粘合剂点胶(使用专用粘合剂,例如 Delu LA4880)
▪ UV预固化
▪ 镜片粘合(按压1分钟)
▪ 高温固化(105℃/12小时)
▪ 俯仰角/二面角检查
▪ 表面轮廓检测
2. 定子组件
▪ 核心加载
▪ 六工位绕线(线径 0.18 毫米,匝数 50 匝)
▪ 锡浸
▪ 轴芯压入配合
▪ 绕组性能测试(电阻、耐压、绝缘、匝间电阻、电感)
▪ PCB锁定
▪ 端子焊接
▪ 紫外线固化
3. 转子组件
▪ 磁环式粘合剂点胶
▪ 磁环压入配合
▪ 编码器盘粘合
▪ 烘烤和固化(80℃/20分钟)
▪ 轴承压入配合
▪ 编码器磁盘清洁和功能测试
4. 电机总装
▪ 定子转子组件
▪ 轴承压入配合
波形弹簧、金属垫圈和挡圈组件
▪ 常备疗法
▪ 动平衡检测(转速 150±1 rpm,不平衡度 < G2.5)
▪ 电机性能测试
▪ NVH 测试(噪声 < 30 dB,振动 < 0.2 m/s²)
▪ 保护膜的贴附和卸载
1. 适用产品参数
▪ 镜片粘合精度
玻璃表面与顶面之间的角度:90°±0.025°
四块玻璃表面之间的夹角:90°±0.02°
▪ 绕组参数
线径:0.18 毫米
转数:50吨
三相引线/尾线长度:≥ 35 毫米
▪ 动态平衡要求
转速:150±1转/分
不平衡:< G2.5
▪ NVH 目标
噪声:≤ 30 dB(测试距离 10 cm,0–200 kHz)
振动:≤ 0.2 m/s² (0–200 kHz)
2. 核心设备参数
▪ 气压要求:≥ 0.65 MPa(自动检测并上传至 MES)
电源:380V±10%,频率50Hz±5%
工作环境
温度:5°C 至 45°C
相对湿度:30%至80%
关键装配工位的1000级洁净室环境
▪ 设备占地面积
线深:≤3500毫米
操作高度:900±50毫米
▪ 静电放电防护
设备材料的表面电阻:1×10⁵Ω至1×10⁹Ω
摩擦电压:< 100 V
3. 检测精度参数
▪ 2D相机精度:≤ 0.1毫米/像素
▪ 视场角:≥160 毫米 × 160 毫米
▪ 动平衡机最低测试精度:< 1 mg
▪ 校正精度:≤1毫克
▪ 电气性能测试
相间电阻:待定±10%
相电感:待定±7%
AC800V/1s条件下匝间波形面积差:≤10%
1. 后视镜组装设备
镜片粘合机制
▪ 采用真空吸附+电动缸驱动
▪ 配备压力和位移传感器
▪ 防止因压力过大造成的镜片损坏
▪ 保持压力时间:1分钟
等离子清洗机
▪ 在线 360° 旋转清洗
▪ 防止空仓挂机报警
▪ 清洗后的水接触角:≤20°
▪ 包括废气回收处理
高温固化炉
▪ 温度范围:室温 +20℃ 至 +200℃
▪ 温度控制精度:±2℃(空载)
▪ 配备3个或更多温度传感器,用于交叉验证
▪ 数据已上传至 MES
2. 定子绕线设备
六工位绕线机
▪ 支持线径:0.05~0.2 毫米
▪ 兼容720圈开关
▪ 自动张力控制
▪ 断线检测报警
▪ 可编辑和可存储的绕线程序
绕组性能测试仪
支持五项测试内容:
▪ 阻力
▪ 耐压
▪ 隔热
▪ 一转一转
▪ 电感
它还支持自动代码扫描和缺陷产品锁定报警。
3. 转子组装设备
伺服压力机
额定力:≥10 kN
▪ 力分辨率:1 N
▪ 采样率:1000 次/秒
▪ 保压时间:0-60 秒可调
▪ 100% 压力/位移监测
编码器盘检测设备
检测:
▪ 零位
▪ 代码轨道行数
▪ 信号抖动
符合 1000 级洁净室环境要求。
4. 检测设备
自动角度测量仪(准直器)
▪ 分辨率:0.1″
▪ 准确度:±1
▪ 重复性:0.5&Prime;
▪ 用于俯仰角/二面角测量
激光干涉仪
▪ 光源:632.8 纳米
▪ 相机分辨率:2K × 2K
▪ PV 重复性:< λ/500
▪ 用于镜片表面轮廓测试(PV < 2.5 μm)
动态平衡测试仪
▪ 最低测试精度:< 1 mg
▪ 允许转速:≥5000 转/秒
▪ 支持测试-纠错-复测工作流程
这条生产线最适合用于:
▪核心激光雷达电机制造
▪高精度传感电机组件
▪特殊一体化定子-转子电机生产
▪旋转镜式激光雷达系统的电机制造
▪其他高精度小型电机批量生产